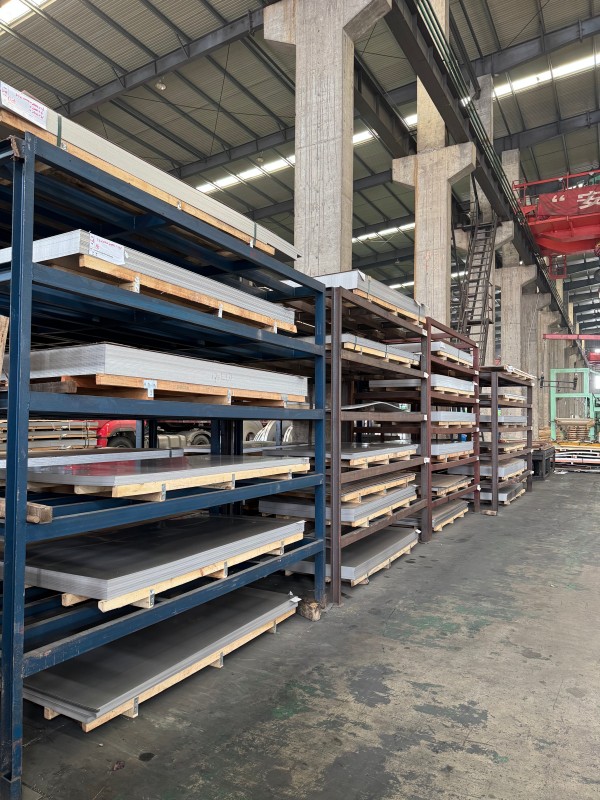
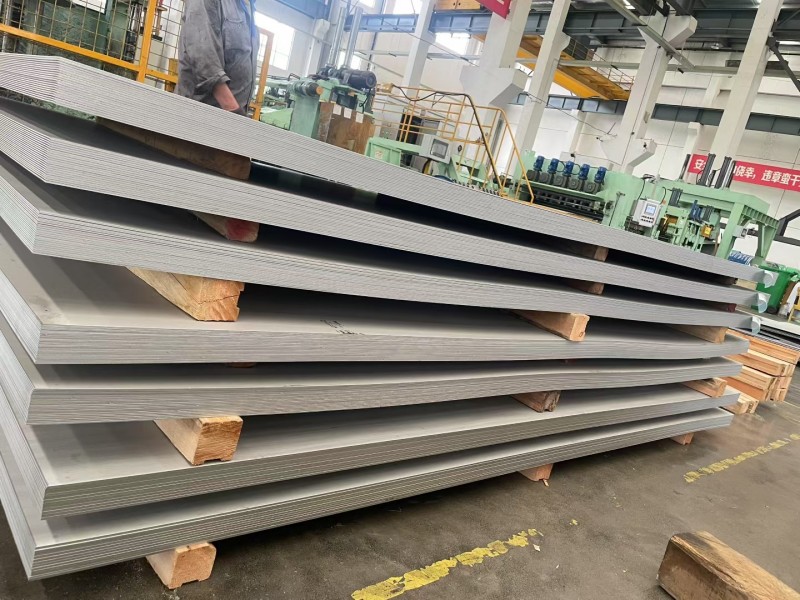
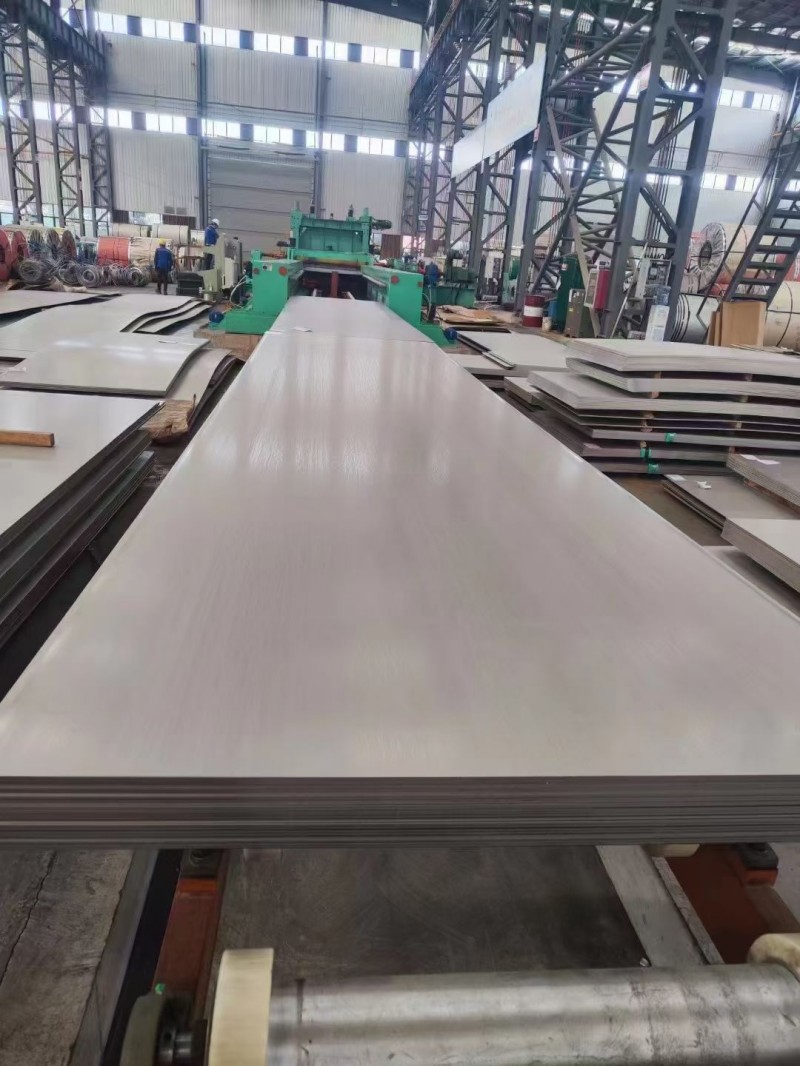
हॉट-रोल्ड 304 स्टेनलेस स्टील शीट
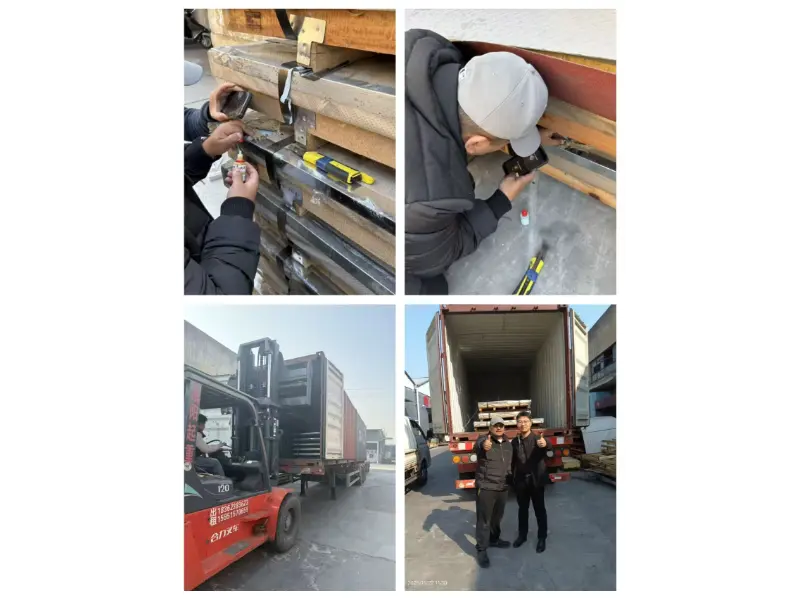
हॉट-रोल्ड 304 स्टेनलेस स्टील शीट सेवाओं की पूरी आपूर्ति श्रृंखला प्रदान करती हैं। आयामी प्रसंस्करण के संदर्भ में, हम सटीक असेंबली की जरूरतों को पूरा करने के लिए सख्त सहिष्णुता नियंत्रण के साथ निश्चित-लंबाई लेवलिंग, सटीक स्लिटिंग और अनियमित आकार के भाग काटने का समर्थन करते हैं। हमारा अग्रणी चीनी कारखाना गुणवत्ता की गारंटी देता है; शीट का प्रत्येक बैच मूल निर्माता के सामग्री गुणवत्ता प्रमाणपत्र के साथ आता है, और हम तीसरे पक्ष के पुन: निरीक्षण का समर्थन करते हुए वर्णक्रमीय परीक्षण और गैर-विनाशकारी परीक्षण जैसी सत्यापन सेवाएं प्रदान करते हैं।
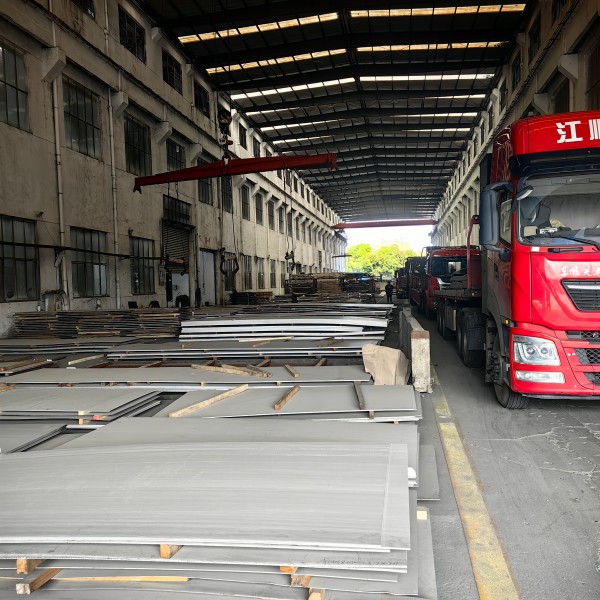
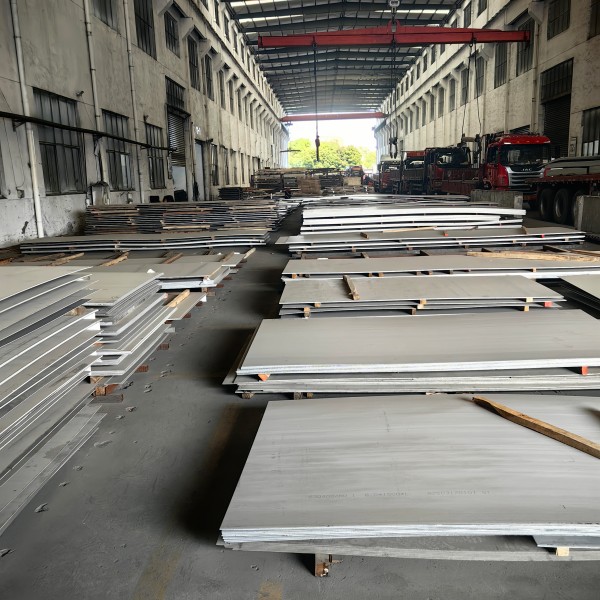
हॉट-रोल्ड 304 स्टेनलेस स्टील शीट औद्योगिक क्षेत्रों में व्यापक रूप से उपयोग की जाने वाली ऑस्टेनिटिक स्टेनलेस स्टील शीट हैं, जो राष्ट्रीय मानक जीबी/टी 4237 और एएसटीएम और जेआईएस जैसे अंतरराष्ट्रीय मानकों के अनुरूप हैं, जिसमें विशिष्टताओं की एक विस्तृत श्रृंखला है। हमारे कारखाने की मानक मोटाई सीमा 3.0 मिमी-60 मिमी है, अतिरिक्त मोटी प्लेटों को 200 मिमी तक अनुकूलित किया जा सकता है। सबसे आम शीट की चौड़ाई 1500 मिमी, 1800 मिमी और 2000 मिमी है, मानक लंबाई 6000 मिमी है, और गैर-मानक आकार भी अनुकूलित किए जा सकते हैं। मानक सतह फिनिश नंबर 1 हॉट-रोल्ड और पिकल्ड है, एक समान मैट सिल्वर-व्हाइट उपस्थिति के साथ। मध्यम-पतली प्लेटें (3-12 मिमी) मुख्य रूप से उपकरण फ्रेम और नगरपालिका संरचनात्मक घटकों के लिए उपयोग की जाती हैं, जबकि मोटी प्लेटें (16 मिमी और ऊपर) व्यापक रूप से दबाव वाहिकाओं, रासायनिक भंडारण टैंक, भारी मशीनरी और अन्य भारी-भरकम दबाव-असर अनुप्रयोगों में उपयोग की जाती हैं।
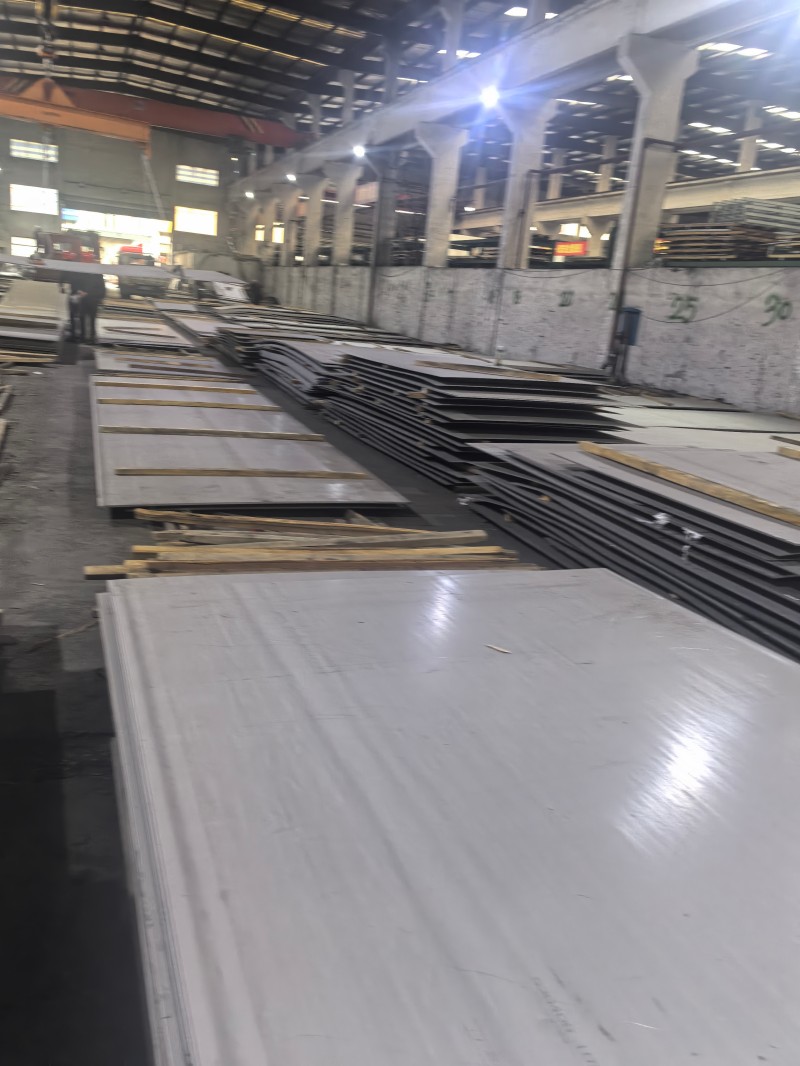
हॉट-रोल्ड 304 स्टेनलेस स्टील प्लेट कोर उत्पादन प्रक्रिया
I. स्लैब की तैयारी और तापन
कच्चे माल का आधार: लगातार 304 ऑस्टेनिटिक स्टेनलेस स्टील स्लैब, मानक मोटाई 150-250 मिमी
पूर्व-उपचार: भट्ठी में प्रवेश से पहले सतह की दरारें, समावेशन और अन्य प्राथमिक दोषों को पीसना
ताप उपकरण: वॉकिंग बीम फर्नेस
प्रक्रिया पैरामीटर: 1200-1250℃ रेंज के भीतर समान हीटिंग
मुख्य नियंत्रण बिंदु: एकल-चरण ऑस्टेनिटिक संरचना प्राप्त करना, विरूपण प्रतिरोध को कम करना, और अति ताप और अंतर-क्रोमियम कमी वर्षा से बचना
द्वितीय. रफ रोलिंग प्रक्रिया
पूर्व-प्रक्रिया: प्राथमिक ऑक्साइड स्केल को सतह से हटाने और इसे प्लेट की सतह में दबने से रोकने के लिए उच्च दबाव वाले पानी की डीस्केलिंग
रोलिंग विधि: रफिंग मिल पर मल्टी-पास रिसीप्रोकेटिंग रोलिंग
गठन परिणाम: 200 मिमी मोटी स्लैब को 30-60 मिमी मध्यवर्ती स्लैब में रोल किया गया
मुख्य नियंत्रण बिंदु: चौड़ाई सहनशीलता और प्लेट समतलता को नियंत्रित करना, प्रारंभिक अनाज शोधन
तृतीय. रोलिंग प्रक्रिया समाप्त करें
उपकरण अनुकूलता
3-12 मिमी पतली प्लेट: मध्यम और भारी प्लेटों के लिए 7 सतत रोलिंग मिल (14 मिमी और ऊपर): सिंगल-स्टैंड रिवर्सिबल मिल
तीन मुख्य नियंत्रण संकेतक
अंतिम रोलिंग तापमान: भंगुर चरण वर्षा को रोकने के लिए 900-1000℃ ऑस्टेनिटिक रेंज के भीतर स्थिर
मोटाई सटीकता: एजीसी स्वचालित मोटाई नियंत्रण प्रणाली, राष्ट्रीय मानक सटीकता ±0.1~±0.3 मिमी
प्लेट आकार नियंत्रण: झुकने और रोल शिफ्टिंग तकनीक के माध्यम से प्लेट की समतलता सुनिश्चित करता है
प्रक्रिया चुनौतियाँ: 304 स्टेनलेस स्टील में सामान्य कार्बन स्टील की तुलना में बहुत अधिक विरूपण प्रतिरोध होता है, जिसके लिए उच्च मिल लोड और रोल आकार सटीकता की आवश्यकता होती है।
चतुर्थ. लैमिनर फ्लो कूलिंग और फॉर्मिंग रिसीविंग
शीतलन प्रक्रिया: समान शीतलन और शीतलन दर के सटीक नियंत्रण के लिए लामिना का प्रवाह शीतलन प्रणाली
मुख्य उद्देश्य: मोटे अनाजों से बचना और प्लेट की मजबूती और प्लास्टिसिटी जैसे एक समान और स्थिर यांत्रिक गुणों को सुनिश्चित करना
प्राप्त करने की विधि
3-12 मिमी पतली प्लेटें: आसान निरंतर प्रसंस्करण और परिवहन के लिए हॉट-रोल्ड स्टील कॉइल्स में कुंडलित
14 मिमी मोटी प्लेटें: लंबाई में सीधे एकल मध्यम-मोटी प्लेटों में काटें।
वी. समाधान एनीलिंग (कोर कुंजी प्रक्रिया)
प्रक्रिया की आवश्यकता: गर्म रोलिंग और ठंडा करने से क्रोमियम कार्बाइड यौगिक अवक्षेपित हो जाएंगे, जिससे अनाज के बीच क्रोमियम की कमी हो जाएगी और संक्षारण प्रतिरोध काफी कम हो जाएगा।
प्रक्रिया पैरामीटर: 1050-1100℃ तक गर्म करना और धारण करना, इसके बाद तेजी से पानी/हवा को कमरे के तापमान तक ठंडा करना।
कोर फ़ंक्शन: कार्बाइड पूरी तरह से ऑस्टेनिटिक मैट्रिक्स में घुल जाते हैं, एकल-चरण संरचना में लॉक हो जाते हैं और संक्षारण प्रतिरोध और प्लास्टिसिटी बहाल करते हैं।
उपकरण चयन:
रोल्ड प्लेट्स: एक सतत एनीलिंग भट्टी में बैच प्रसंस्करण
मोटी प्लेटें: कार्ट-प्रकार की एनीलिंग भट्टी
VI. अचार बनाना और पारित करना
मुख्य कार्य: गर्म रोलिंग और एनीलिंग के बाद घने ऑक्साइड स्केल को हटा देता है, जिससे बुनियादी संक्षारण प्रतिरोध में सुधार के लिए सतह पर एक पैसिवेशन फिल्म बनती है।
दो चरणों वाली प्रक्रिया:
सल्फ्यूरिक एसिड प्री-पिकलिंग: ऑक्साइड स्केल संरचना को ढीला करता है
नाइट्रिक एसिड + हाइड्रोफ्लोरिक एसिड मिश्रित एसिड अंतिम अचार: ऑक्साइड परत को पूरी तरह से हटा देता है और साथ ही निष्क्रियता को पूरा करता है।
तैयार उत्पाद की सतह: समान मैट सिल्वर-व्हाइट नंबर 1 मानक हॉट-रोल्ड सतह
मुख्य नियंत्रण बिंदु: अत्यधिक एसिड अचार और अंतरकणीय क्षरण से बचने के लिए एसिड समाधान अनुपात और भिगोने के समय को सटीक रूप से नियंत्रित करें।
सातवीं. फिनिशिंग और फैक्टरी निरीक्षण
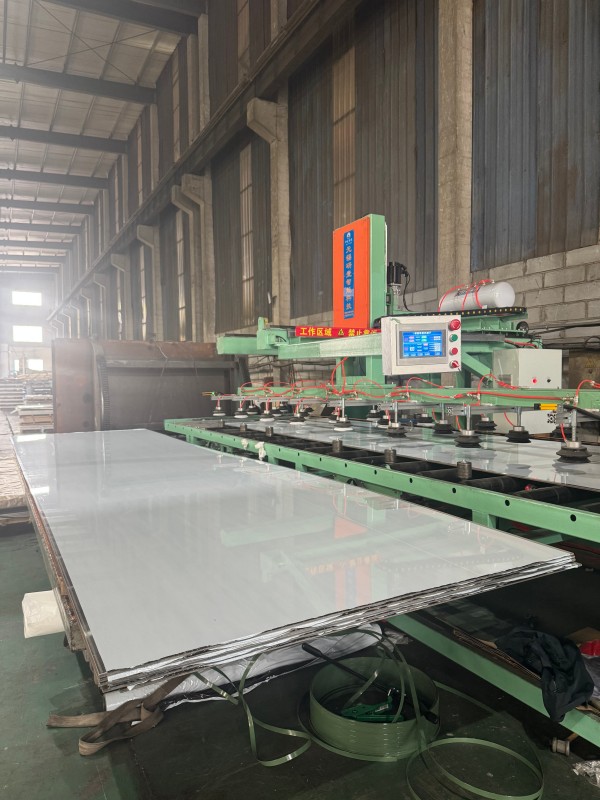
फिनिशिंग प्रक्रिया: लेवलिंग मशीन प्लेट के आकार को सही करती है, एज ट्रिमिंग यूनिट किनारों को ट्रिम करती है, और निर्दिष्ट आयामों के अनुसार लंबाई में कटौती करती है।
निरीक्षण प्रक्रिया
रोल/शीट निरीक्षण: मोटाई सहनशीलता, सतह की गुणवत्ता
नमूनाकरण सत्यापन: यांत्रिक गुण, रासायनिक संरचना
डिलिवरी: मूल फैक्टरी गुणवत्ता प्रमाणपत्र जारी करना
हॉट-रोल्ड 304 स्टेनलेस स्टील शीट की कीमत को कौन से कारक प्रभावित करते हैं?
I. कच्चे माल की लागत: मूल्य में उतार-चढ़ाव के लिए मुख्य अंतर्निहित समर्थन
कच्चे माल की लागत हॉट-रोल्ड 304 स्टेनलेस स्टील शीट की कुल लागत का लगभग 80% है, जो उन्हें मूल्य में उतार-चढ़ाव का मुख्य चालक बनाती है।
1. निकल आधारित कच्चा माल: 304 स्टेनलेस स्टील में 8%-10.5% निकल होता है। निकेल की लागत कच्चे माल की लागत का लगभग आधा हिस्सा है, जो इसे मूल्य में उतार-चढ़ाव में सबसे मजबूत चर बनाती है। घरेलू स्टील मिलें मुख्य रूप से अपने निकल स्रोतों के रूप में उच्च-निकल पिग आयरन और 304 स्टेनलेस स्टील स्क्रैप का उपयोग करती हैं, जो थोड़ी मात्रा में इलेक्ट्रोलाइटिक निकल द्वारा पूरक होती हैं। अंतर्राष्ट्रीय एलएमई निकल की कीमतें, इंडोनेशियाई निकल अयस्क/निकल पिग आयरन निर्यात नीतियां, और नई ऊर्जा बैटरियों के लिए निकल की मांग का मोड़ सभी शीट धातु की लागत पर सीधे प्रभाव डालते हैं।
2. फेरोक्रोम कच्चे माल: 304 स्टेनलेस स्टील में 18% -20% क्रोमियम होता है। उच्च-कार्बन फेरोक्रोम दूसरी सबसे बड़ी मिश्र धातु लागत वस्तु है। दक्षिण अफ्रीका और कजाकिस्तान जैसे प्रमुख उत्पादक देशों में आपूर्ति परिवर्तन, साथ ही घरेलू फेरोक्रोम उत्पादन क्षमता उपयोग दर, लागत विचारों के माध्यम से शीट मेटल मूल्य निर्धारण को प्रभावित करेगी।
3. ऊर्जा और सहायक सामग्री: हॉट रोलिंग एक उच्च ऊर्जा खपत वाली प्रक्रिया है। बिजली और कोक की कीमतों में उतार-चढ़ाव सीधे तौर पर रोलिंग लागत को प्रभावित करते हैं। इसके साथ ही, अचार बनाने और निष्क्रिय करने के लिए उपयोग किए जाने वाले रासायनिक कच्चे माल की कीमत भी NO.1 हॉट-रोल्ड अचार सतह की अंतिम लागत को थोड़ा प्रभावित करेगी।
द्वितीय. आपूर्ति और मांग संरचना: अल्पकालिक मूल्य में उतार-चढ़ाव के प्रत्यक्ष चालक
1. आपूर्ति पक्ष: प्रमुख घरेलू स्टेनलेस स्टील मिलों की क्षमता रिलीज और रखरखाव/उत्पादन कटौती योजनाएं सीधे हाजिर बाजार आपूर्ति निर्धारित करती हैं। नई क्षमता ऑनलाइन आने और आयातित हॉट-रोल्ड स्टील की आमद से बाजार में आपूर्ति का दबाव बढ़ेगा और कीमतों में बढ़ोतरी कम होगी। जब पर्यावरण संरक्षण प्रतिबंध और ऊर्जा खपत नियंत्रण कड़े हो जाते हैं, तो स्टील मिल परिचालन दर कम हो जाती है, और आपूर्ति संकुचन से कीमतों को समर्थन मिलता है।
2. मांग पक्ष: हॉट-रोल्ड 304 स्टील का उपयोग मुख्य रूप से रासायनिक भंडारण टैंक, दबाव वाहिकाओं, भारी मशीनरी और नगरपालिका बुनियादी ढांचे में किया जाता है। डाउनस्ट्रीम उद्योगों की परिचालन दरें और परियोजना प्रारंभ कार्यक्रम सीधे खरीद मांग निर्धारित करते हैं। उद्योग मौसमी चरम और ऑफ-पीक सीज़न का अनुभव करता है। "गोल्डन सितंबर और सिल्वर अक्टूबर" और साल के अंत/साल की शुरुआत में स्टॉक जमा करने की अवधि के दौरान अधिकतम मांग कीमतों को बढ़ाती है, जबकि गर्मियों के ऑफ-पीक सीजन में कमजोर मांग कीमतों पर दबाव डालती है।
3. इन्वेंटरी स्तर: सामाजिक इन्वेंट्री और स्टील मिल इन्वेंट्री आपूर्ति और मांग संबंध का प्रत्यक्ष प्रतिबिंब हैं। जब इन्वेंट्री जमा होती रहती है और हाजिर माल जमा होता रहता है, तो व्यापारी और स्टील मिलें इन्वेंट्री को स्थानांतरित करने के लिए कीमतें कम करने के लिए अधिक इच्छुक होते हैं; जब इन्वेंट्री निम्न स्तर पर कम हो जाती है, तो आपूर्तिकर्ता कीमतें बनाए रखने के लिए अधिक इच्छुक होते हैं, जिससे कीमतें गिरने की तुलना में बढ़ने की अधिक संभावना होती है।
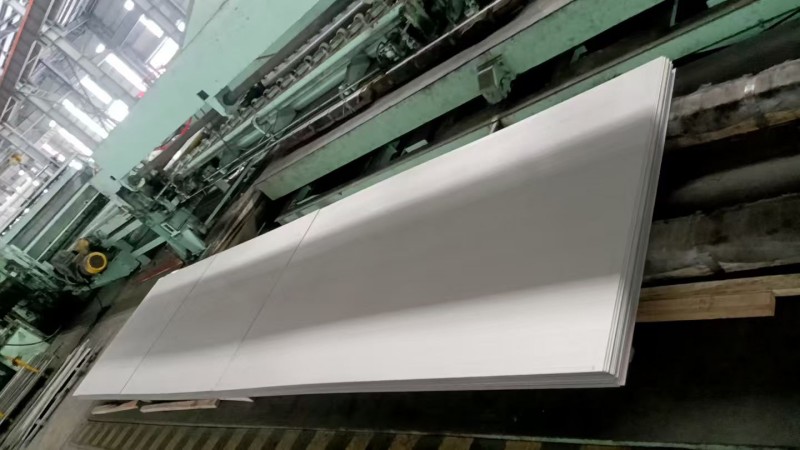
एक ही सामग्री की हॉट-रोल्ड 304 स्टेनलेस स्टील प्लेटों में विशिष्टताओं, मानकों और प्रसंस्करण आवश्यकताओं के कारण महत्वपूर्ण मूल्य अंतर हो सकते हैं:
1. मोटाई और चौड़ाई: मानक 3-12 मिमी मध्यम-पतली प्लेटों की कीमत मोटाई के आधार पर तय की जाती है। 16 मिमी से अधिक मोटी प्लेटों को अधिक रोलिंग पास की आवश्यकता होती है और उनका उत्पादन चक्र लंबा होता है, जिसके परिणामस्वरूप मोटाई के साथ कीमतें बढ़ती हैं। 60 मिमी से अधिक की अतिरिक्त मोटी प्लेटों में उच्च उत्पादन बाधाएं और सीमित क्षमता होती है, जिससे अधिक महत्वपूर्ण प्रीमियम मिलता है। प्लेट की चौड़ाई के संबंध में, मानक 1500 मिमी चौड़ाई की कीमत सबसे कम है, जबकि 1800 मिमी, 2000 मिमी चौड़ी प्लेट और गैर-मानक लंबाई वाली प्लेट सभी की कीमत में अलग-अलग डिग्री की वृद्धि होती है।
2. मानक और सहनशीलता: जीबी/टी 4237 (चीनी राष्ट्रीय मानक), एएसटीएम (अमेरिकी मानक), और जेआईएस (जापानी मानक) जैसे विभिन्न मानकों के अनुरूप प्लेटों की संरचना और सहनशीलता की आवश्यकताएं अलग-अलग होती हैं, जिसके परिणामस्वरूप मूल्य में अंतर होता है। सकारात्मक सहनशीलता वाली प्लेटें, और दबाव पोत प्लेटें जिन्हें शीट-दर-शीट गैर-विनाशकारी परीक्षण की आवश्यकता होती है, सामान्य औद्योगिक प्लेटों की तुलना में अधिक महंगी हैं।
3. आगे की प्रसंस्करण सेवाएँ: आधार मूल्य NO.1 अचार वाली सतह के लिए है। द्वितीयक प्रसंस्करण, जैसे सीएनसी लेवलिंग, स्लिटिंग, लेजर कटिंग, सैंडब्लास्टिंग/वायर ड्राइंग इत्यादि पर प्रति प्रक्रिया अतिरिक्त प्रसंस्करण शुल्क लगेगा, जिससे अंततः अंतिम खरीद मूल्य में वृद्धि होगी।
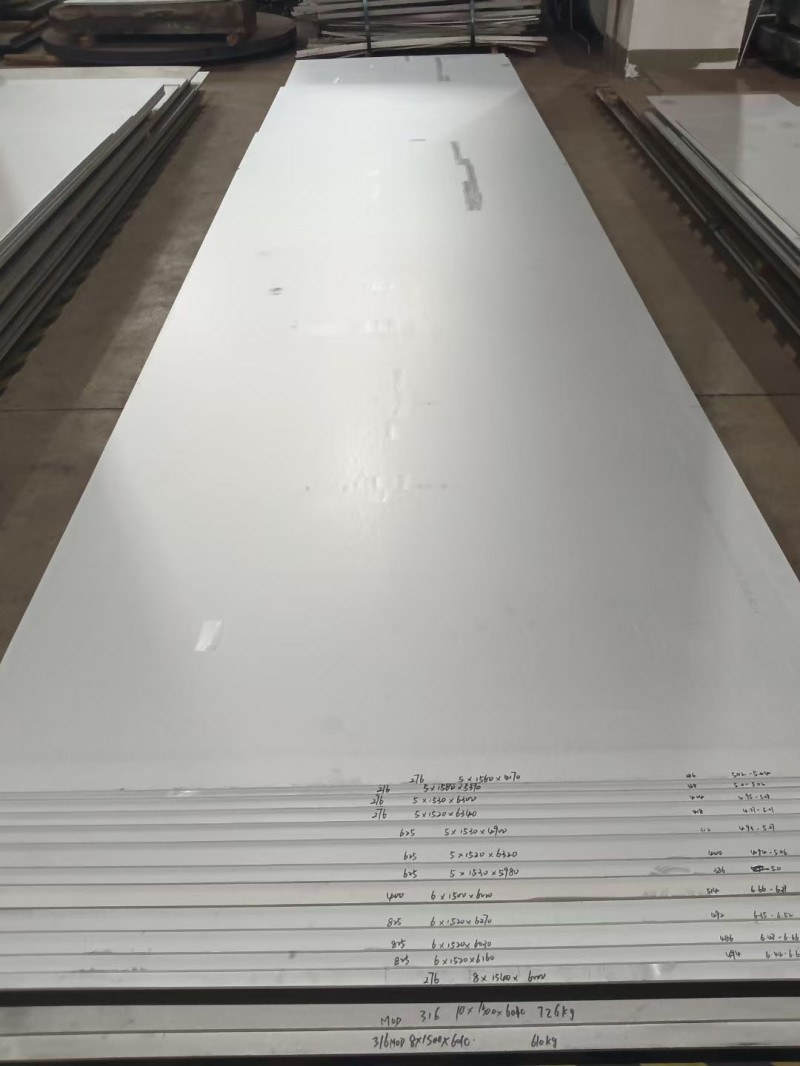
संबंधित श्रेणी
जांच भेजें
संपर्क सूचना
-
पता
हन्यू जिंगु, हाई-टेक ज़ोन, जिनान सिटी, शेडोंग प्रांत, चीन
-
टेलीफोन
-
कार्बन स्टील, स्टेनलेस स्टील, गैल्वेनाइज्ड स्टील या मूल्य सूची के बारे में पूछताछ के लिए, कृपया अपना ईमेल हमें छोड़ दें और हम 24 घंटों के भीतर संपर्क करेंगे।


समाचार अनुशंसाएँ