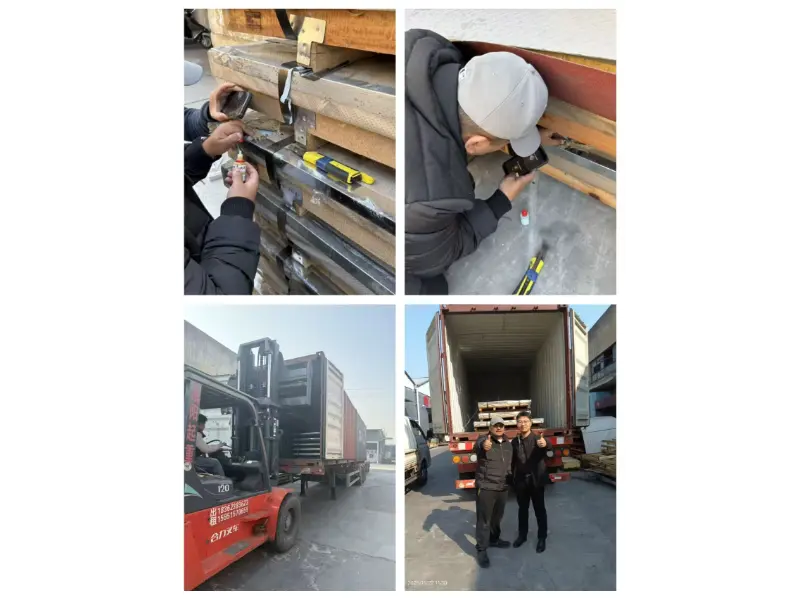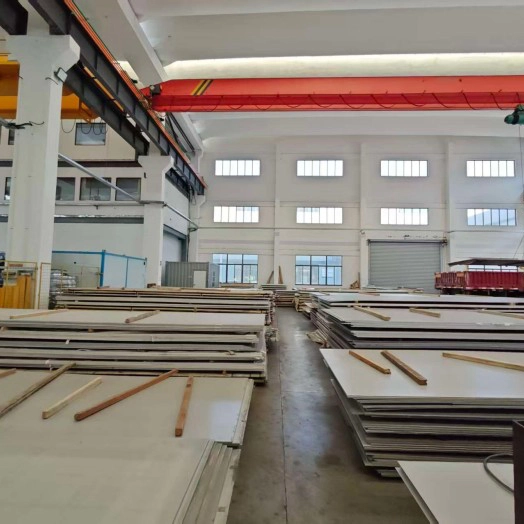
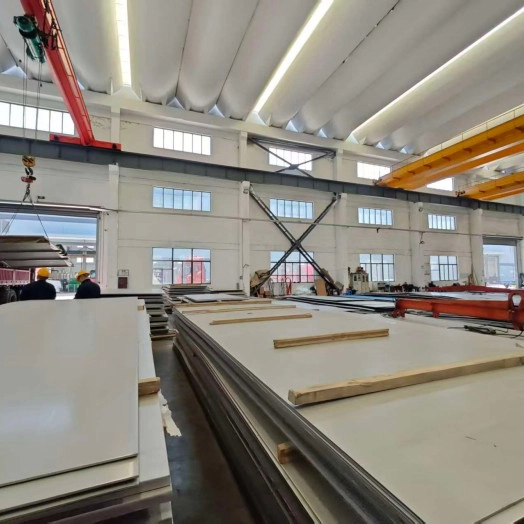
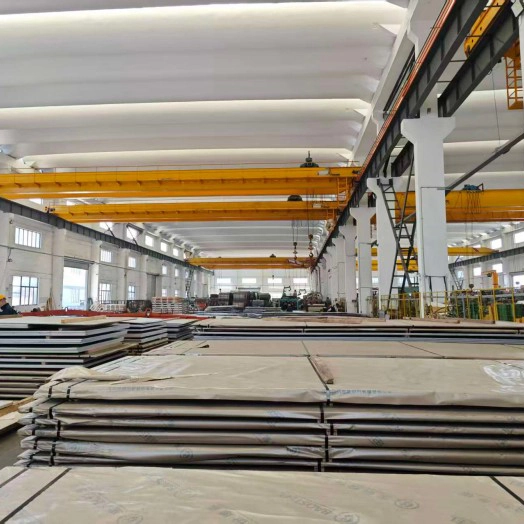
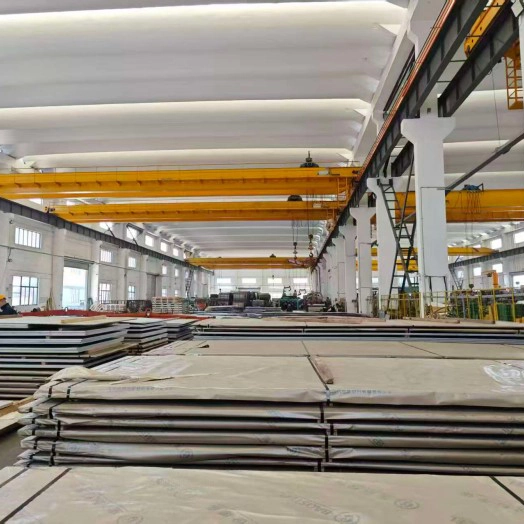
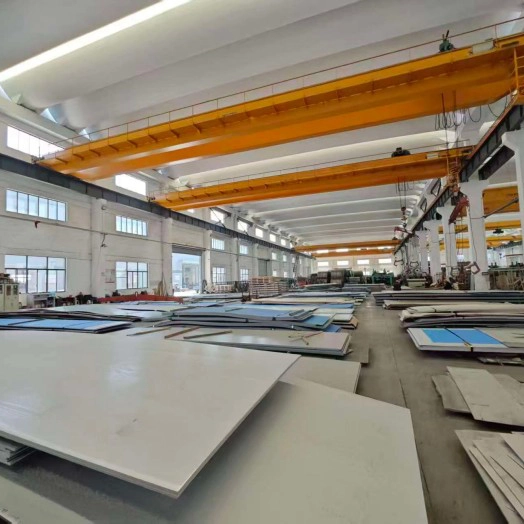
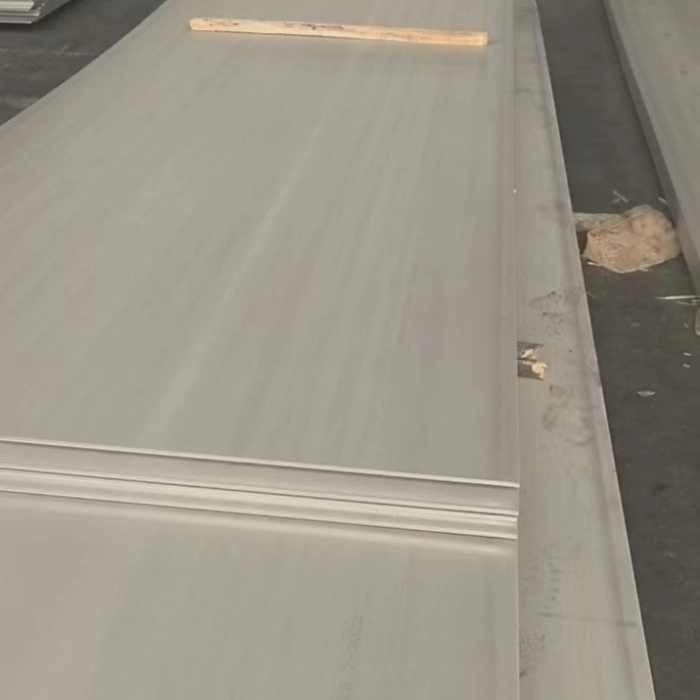
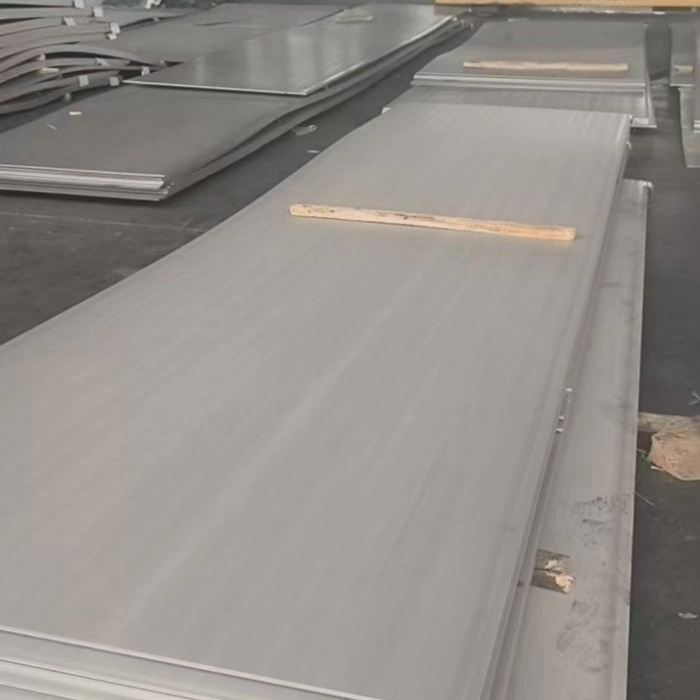
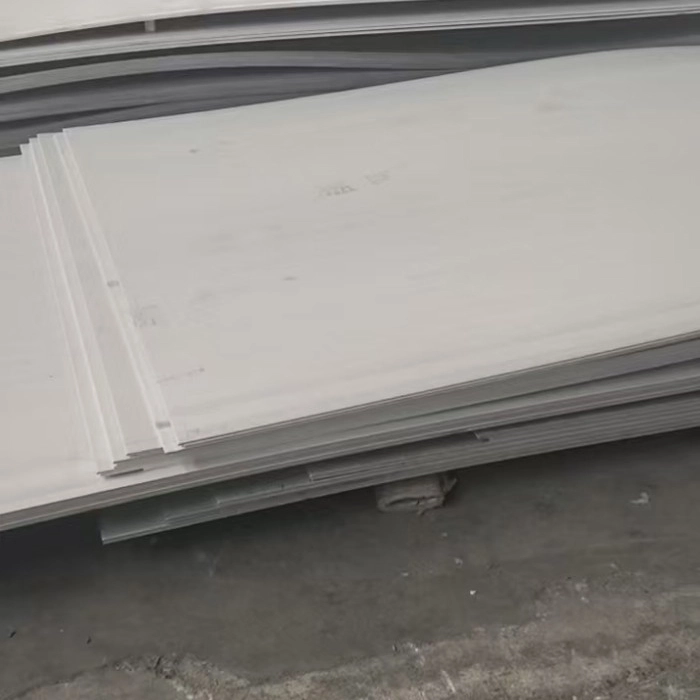
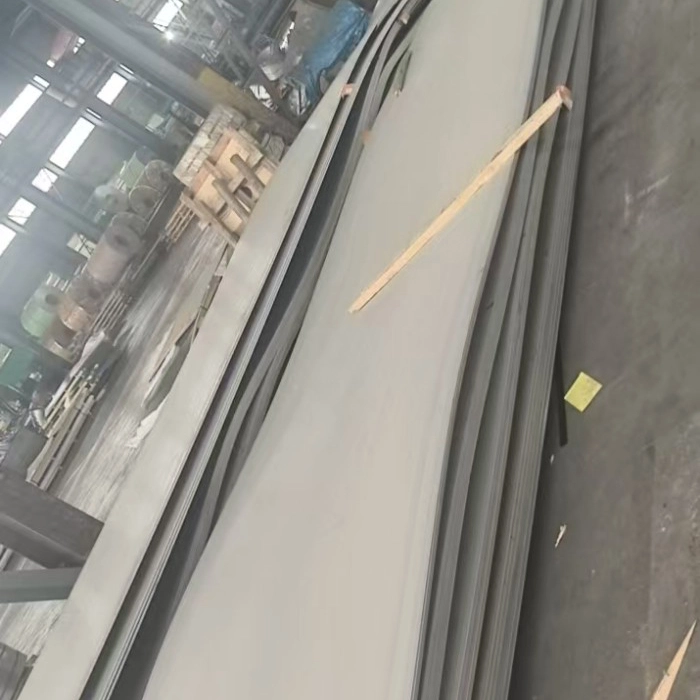
कोल्ड-रोल्ड स्टेनलेस स्टील शीट
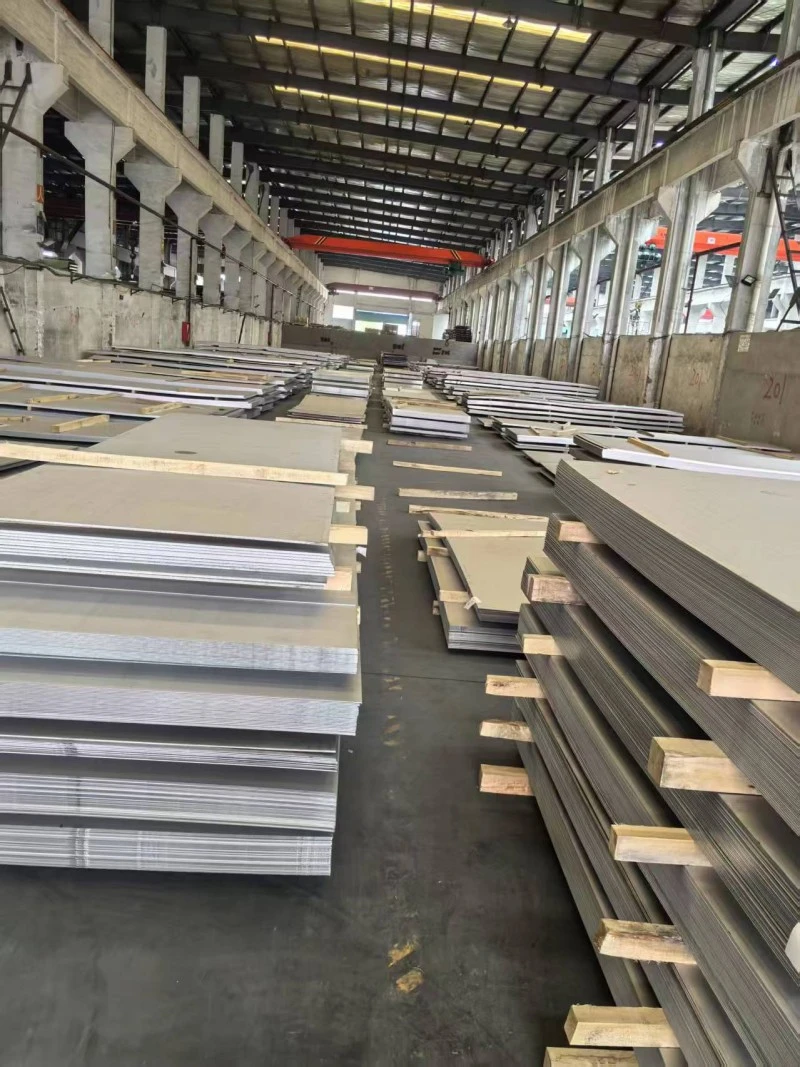
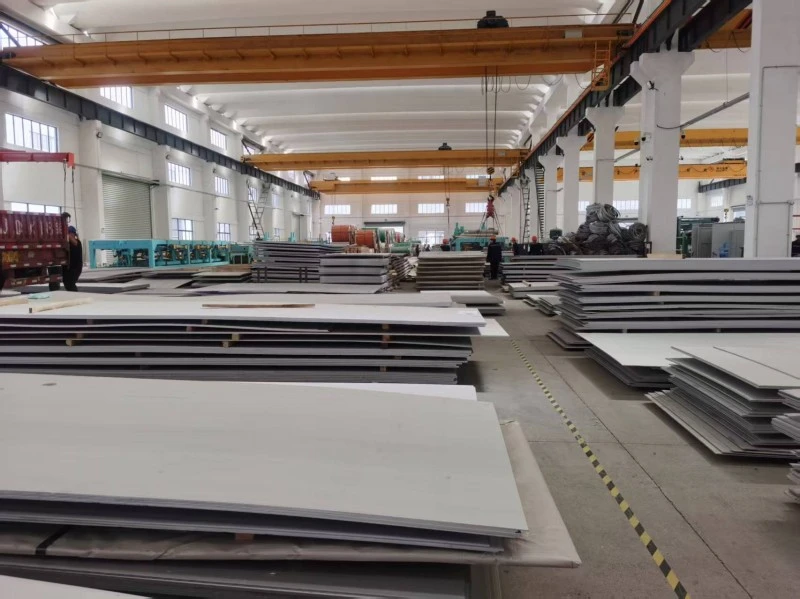
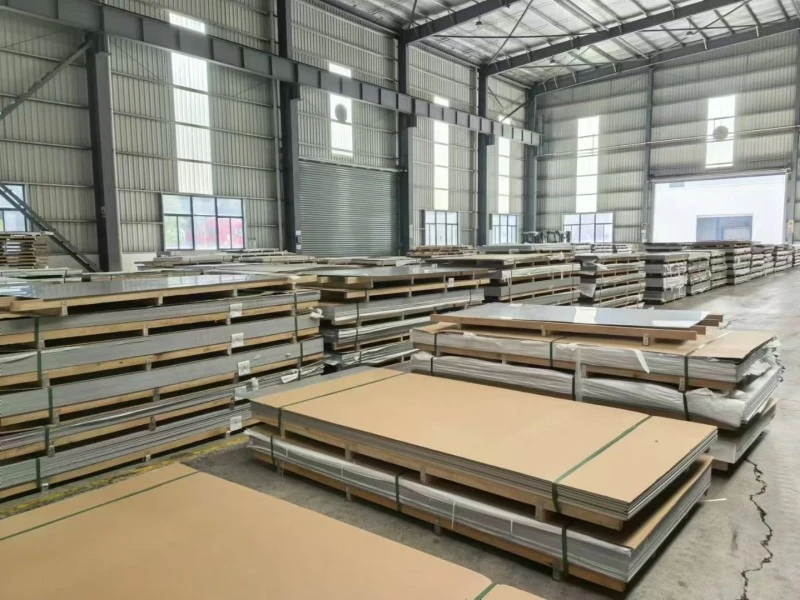
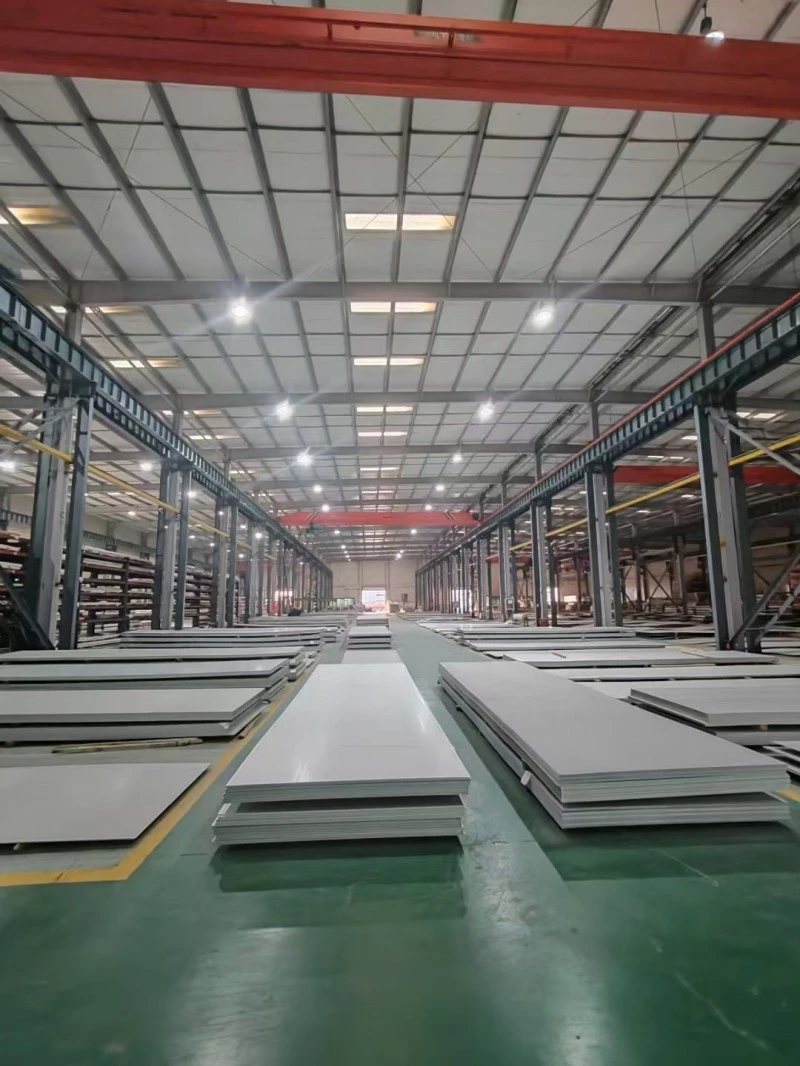
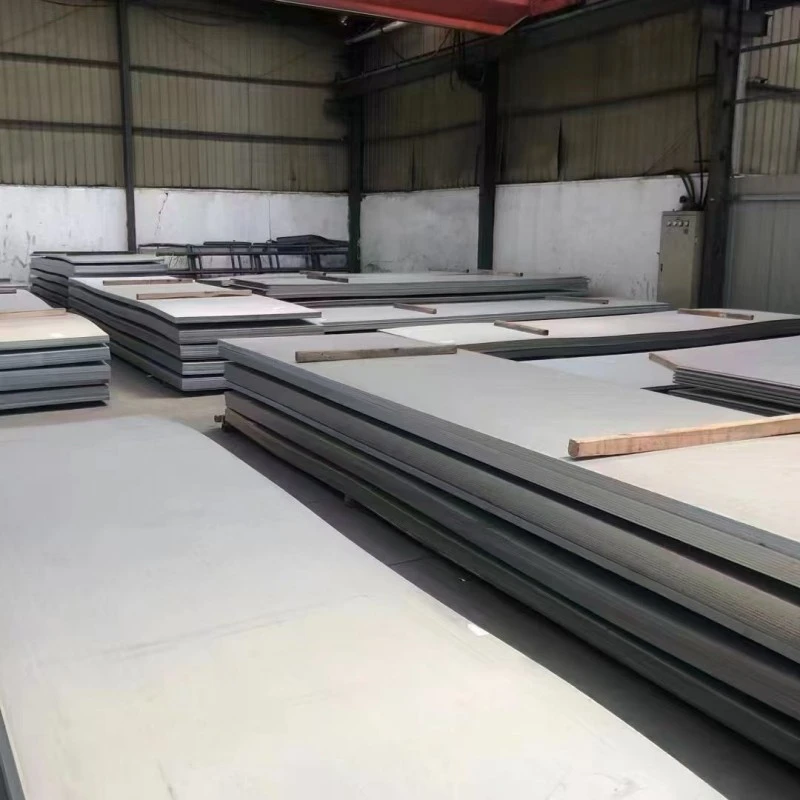
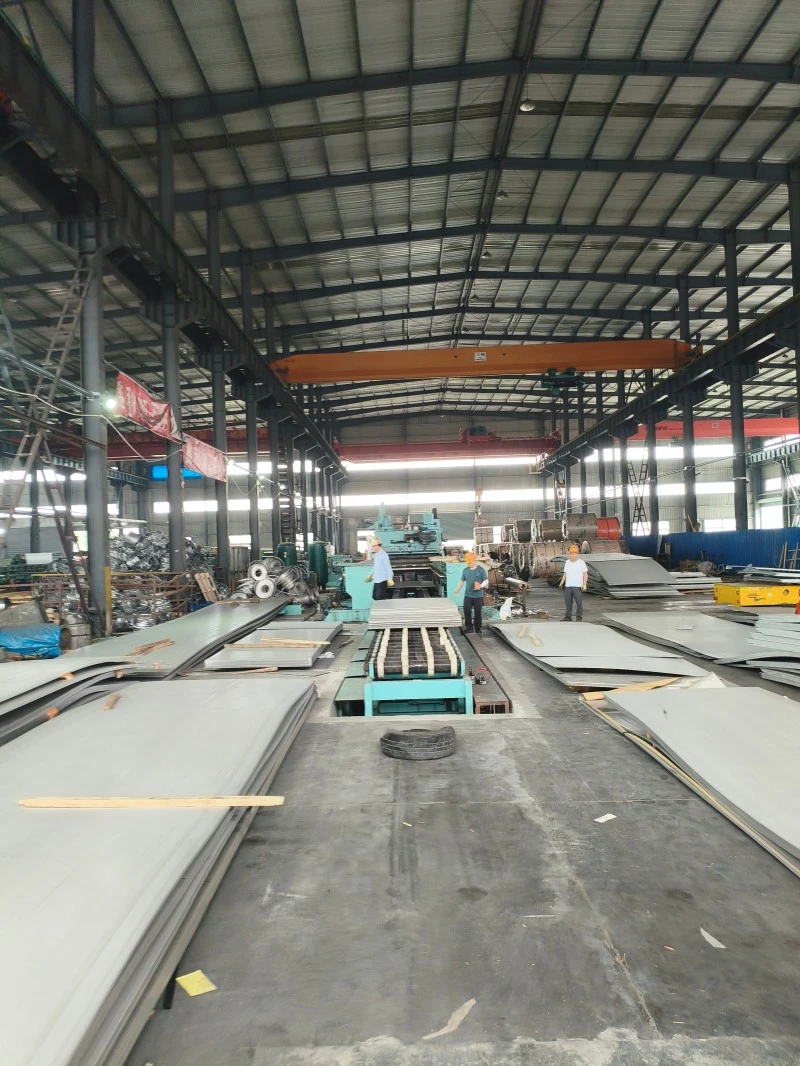
स्टेनलेस स्टील शीट निर्माता मुख्यधारा की सामग्री और अनुकूलित आवश्यकताओं को कवर करते हुए हॉट-रोल्ड और कोल्ड-रोल्ड स्टेनलेस स्टील शीट की एक पूरी श्रृंखला पेश करते हैं। हॉट-रोल्ड शीट में 201, 304 और 316L जैसे ग्रेड शामिल हैं, जिनकी मोटाई पतली कॉइल के लिए 1.5-14 मिमी और मध्यम और मोटी प्लेटों के लिए 75 मिमी से अधिक है। मुख्यधारा की चौड़ाई 1500 मिमी, 1800 मिमी और 2000 मिमी है, मानक NO.1 अचार और काले रंग की फिनिश के साथ। चीन में अग्रणी फ़ैक्टरियाँ कस्टम-लेंथ लेवलिंग, अनियमित कटिंग और बेवलिंग का समर्थन करती हैं। कोल्ड-रोल्ड शीट की मोटाई 0.3-6 मिमी से लेकर 8 मिमी तक होती है। मुख्यधारा की चौड़ाई 1000 मिमी, 1219 मिमी और 1500 मिमी है, मानक आकार 1219×2438 मिमी है। बुनियादी सतहें 2बी और बीए हैं, जिनमें ब्रश, दर्पण और उभरी हुई सजावटी सतहों के विकल्प हैं। कस्टम-लेंथ स्लिटिंग और सटीक कटिंग समर्थित हैं।
कोल्ड रोल्ड स्टेनलेस स्टील शीट और हॉट रोल्ड स्टेनलेस स्टील शीट स्टेनलेस स्टील शीट की दो मुख्य श्रेणियां हैं। वे दो समानांतर सामग्रियां नहीं हैं, बल्कि अपस्ट्रीम और डाउनस्ट्रीम प्रक्रियाओं का प्रतिनिधित्व करते हैं - सभी कोल्ड-रोल्ड शीट कच्चे माल के रूप में हॉट-रोल्ड कॉइल्स/शीट्स से बनाई जाती हैं, जिन्हें कई सटीक रोलिंग और फिनिशिंग प्रक्रियाओं के माध्यम से कमरे के तापमान पर संसाधित किया जाता है। दोनों के बीच मुख्य अंतर रोलिंग तापमान और प्रसंस्करण गहराई में अंतर से उत्पन्न होता है, जिसके परिणामस्वरूप अंततः सतह की गुणवत्ता, आयामी सटीकता, यांत्रिक गुण, लागू परिदृश्य और खरीद लागत में महत्वपूर्ण स्तरीकरण होता है।
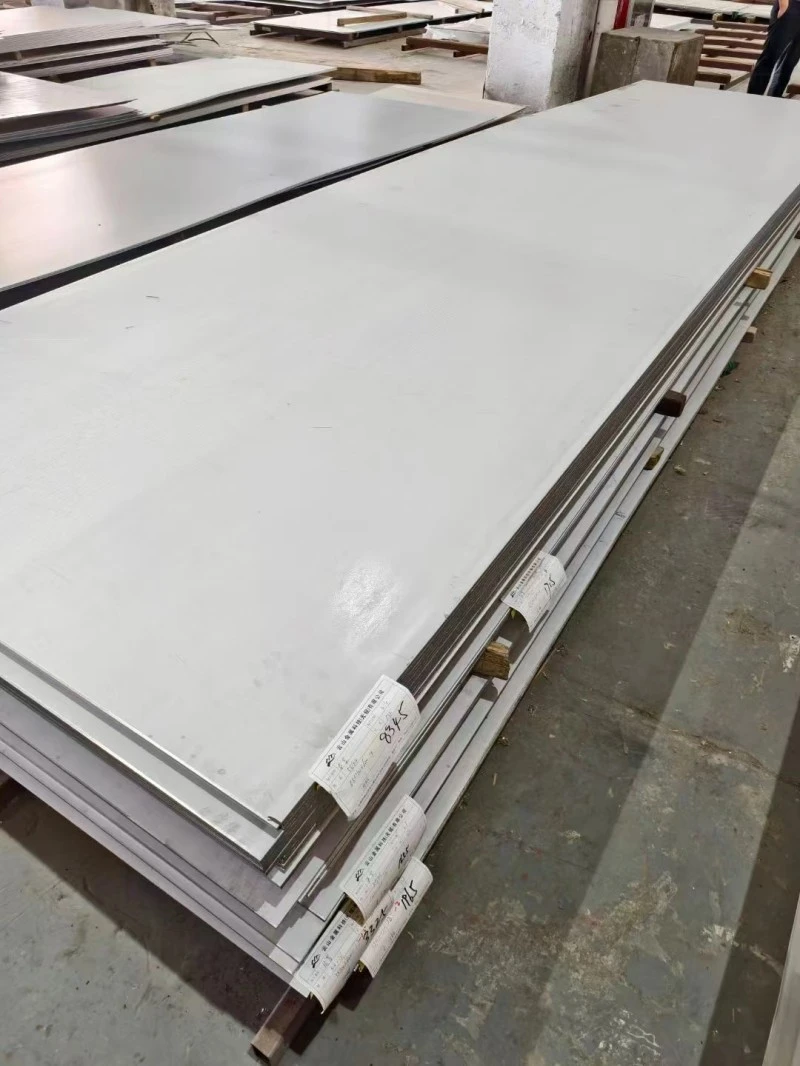
हॉट-रोल्ड स्टेनलेस स्टील शीट: उच्च तापमान पुन: क्रिस्टलीकरण रोलिंग
हॉट रोलिंग एक रोलिंग प्रक्रिया है जो धातु पुनर्क्रिस्टलीकरण तापमान के ऊपर पूरी की जाती है। इसका मुख्य सिद्धांत स्टील को उत्कृष्ट प्लास्टिसिटी प्रदान करने के लिए उच्च तापमान का उपयोग करना है, जिससे शीट के आकार में बड़ी कमी प्राप्त की जा सके। पूरी प्रक्रिया इस प्रकार है:
लगातार कास्ट स्टील बिलेट (मोटाई 150-200 मिमी) → वॉकिंग बीम भट्टी में 1100-1300 ℃ तक गर्म करना (प्लास्टिसिटी सुनिश्चित करने के लिए ऑस्टेनिटाइजिंग तापमान से ऊपर) → उच्च दबाव वाले पानी का डीस्केलिंग (सतह ऑक्साइड स्केल को हटाना) → रफिंग मिल पर बार-बार रोल करना (बड़ी कमी, मोटी बिलेट को 30-50 मिमी मध्यवर्ती बिलेट में रोल करना) → 7-8 स्टैंड वाली फिनिशिंग मिल पर निरंतर फिनिशिंग रोलिंग (धीरे-धीरे लक्ष्य की मोटाई तक पतला करना, साथ ही शीट के आकार और चौड़ाई सहनशीलता को नियंत्रित करना) → लेमिनर प्रवाह को कॉइलिंग तापमान तक ठंडा करना → कॉइलिंग मशीन वाइंडिंग → रोलर चूल्हा भट्ठी समाधान एनीलिंग (प्लास्टिसिटी बहाल करना, आंतरिक तनाव को खत्म करना और संक्षारण प्रतिरोध सुनिश्चित करना) → ऑक्साइड स्केल को हटाने के लिए सल्फ्यूरिक एसिड + मिश्रित एसिड पिकलिंग लाइन → लंबाई तक स्लाटिंग/क्रॉस-स्लिटिंग → निरीक्षण और पैकेजिंग।
अतिरिक्त जानकारी: मध्यम और हेवी-ड्यूटी विनिर्देश (>10 मिमी) ज्यादातर एकल हॉट-रोल्ड शीट के रूप में बेचे जाते हैं, कुंडलित नहीं, बल्कि सीधे लंबाई में काटे जाते हैं, और हेवी-ड्यूटी संरचनात्मक अनुप्रयोगों में उपयोग किए जाते हैं; पतले हॉट-रोल्ड विनिर्देश (1.5-3 मिमी) कॉइल्स में वितरित किए जाते हैं और अधिकतर वेल्डेड पाइप और संरचनात्मक घटक सब्सट्रेट्स के लिए उपयोग किए जाते हैं।
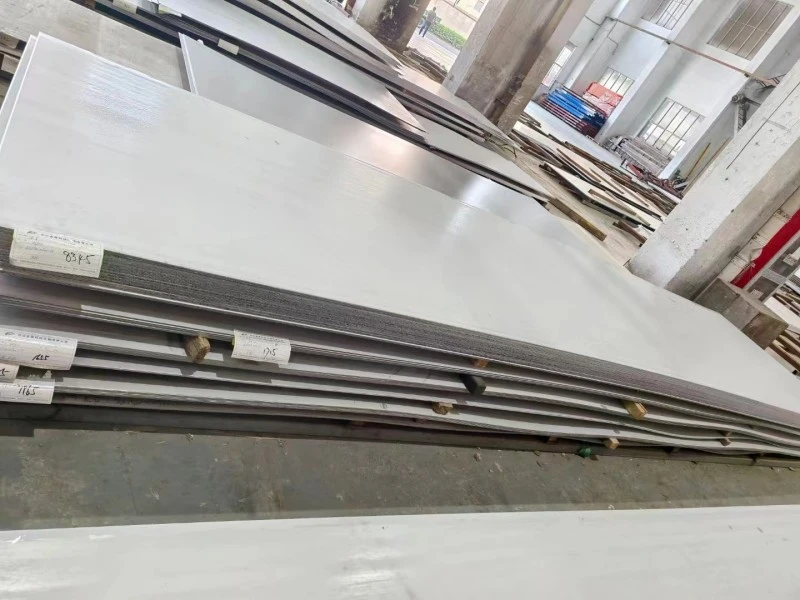
कोल्ड-रोल्ड स्टेनलेस स्टील शीट: कमरे के तापमान पर कार्य-कठोर रोलिंग
कोल्ड रोलिंग में कच्चे माल के रूप में हॉट रोल्ड कॉइल का उपयोग किया जाता है और इसे पूरी तरह से कमरे के तापमान पर किया जाता है। शीट को पतला करने और बेहतर परिशुद्धता प्राप्त करने के लिए यांत्रिक दबाव का उपयोग किया जाता है। पूरी प्रक्रिया इस प्रकार है:
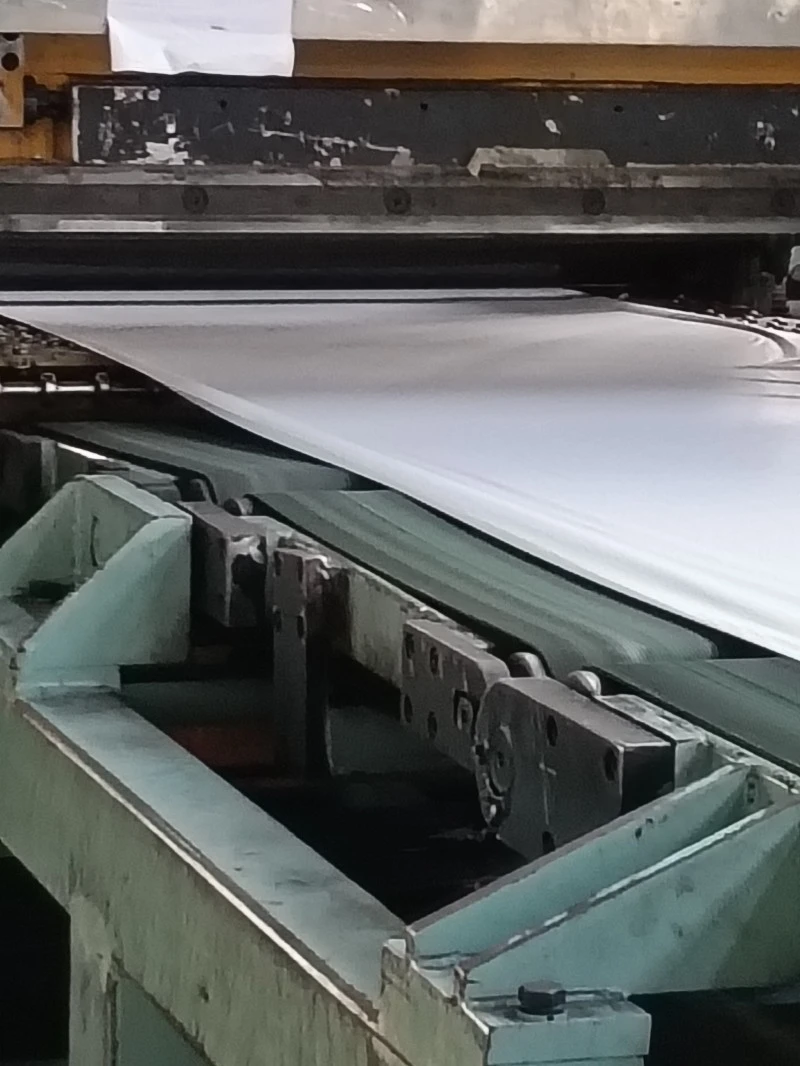
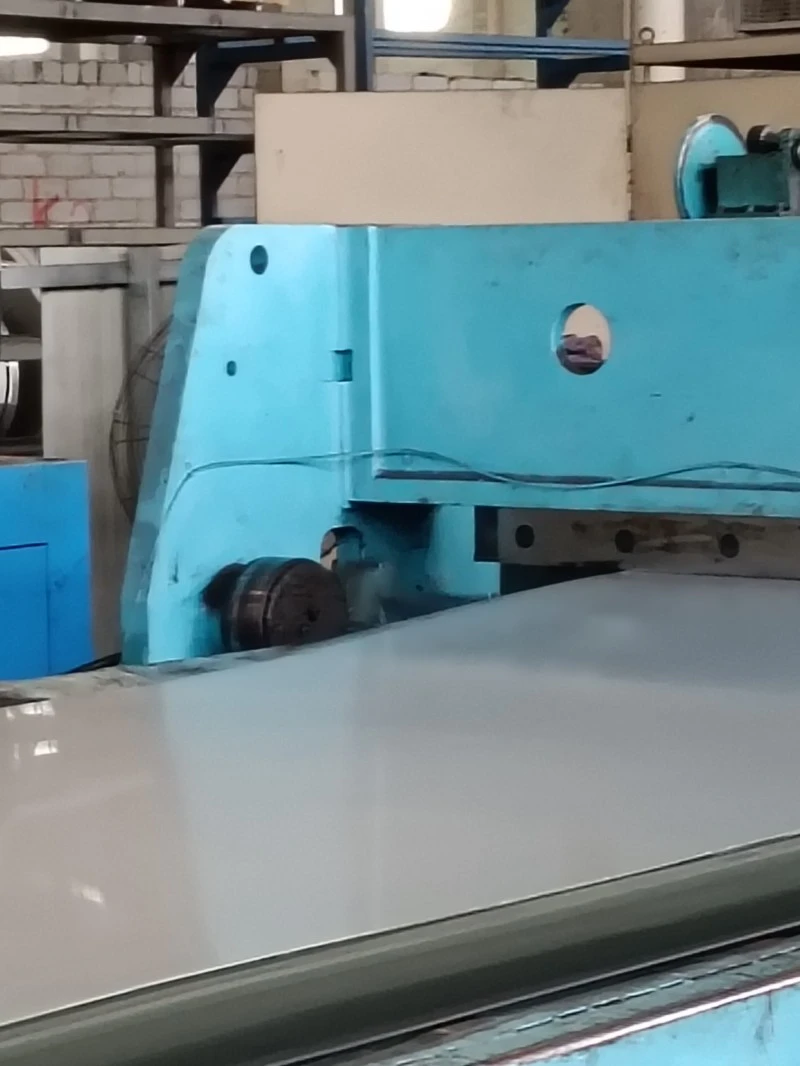
हॉट-रोल्ड रॉ कॉइल → पिकलिंग और डीग्रीजिंग (कोल्ड रोलिंग दोषों से बचने के लिए ऑक्साइड स्केल और सतह के तेल को अच्छी तरह से हटा देता है) → 4-6 स्टैंड वाली कोल्ड रोलिंग मिल पर लगातार रोल करना (कमरे के तापमान पर शीट को सटीक रूप से पतला करना, काम को सख्त बनाना; प्रत्येक पास में कमी का सटीक नियंत्रण एक समान मोटाई सुनिश्चित करता है) → इंटरमीडिएट एनीलिंग (बेहद पतली शीट के लिए, निरंतर रोलिंग की अनुमति देने के लिए वर्क हार्डनिंग को समाप्त करता है) → तैयार उत्पाद एनीलिंग (दो प्रकार: 2बी सतह प्राप्त करने के लिए अचार बनाने के बाद साधारण घोल एनीलिंग; हाइड्रोजन सुरक्षात्मक वातावरण में उज्ज्वल एनीलिंग की जाती है, जिसके परिणामस्वरूप एक उज्ज्वल, गैर-ऑक्सीकरण वाली सतह प्राप्त होती है, जिससे बीए सतह प्राप्त होती है) → लेवलिंग मिल (शीट के आकार में सुधार और सतह की खुरदरापन और कठोरता को नियंत्रित करने के लिए छोटी कटौती रोलिंग) → लंबाई तक स्लिटिंग / क्रॉस-कटिंग → निरीक्षण और पैकेजिंग।
अनुपूरक: कोल्ड-रोल्ड स्टील शीट सभी सजावटी सतह उपचारों के लिए मूल सब्सट्रेट है, और इसे ब्रश, मिरर फिनिश, पीवीडी कोटिंग, एम्बॉसिंग और नक़्क़ाशी जैसे दर्जनों सतह प्रभावों में संसाधित किया जा सकता है।
मुख्य अंतर तुलना तालिका
| तुलना आयाम | हॉट-रोल्ड स्टेनलेस स्टील शीट | कोल्ड-रोल्ड स्टेनलेस स्टील शीट |
| कोर विनिर्माण प्रक्रिया | स्टील बिलेट्स को 1100-1300 ℃ के पुनर्क्रिस्टलीकरण तापमान से ऊपर गर्म किया जाता है, फिर रफिंग और फिनिशिंग मिलों का उपयोग करके उच्च तापमान पर रोल किया जाता है। बनने के बाद, यह एनीलिंग और पिकलिंग से गुजरता है। | हॉट-रोल्ड कॉइल्स/शीट्स से निर्मित, कमरे के तापमान पर लगातार परिशुद्धता से रोल किया जाता है, फिर एनील्ड किया जाता है, अचार बनाया जाता है और समतल किया जाता है। आगे की सतह परिष्करण संभव है। |
| मानक वितरण सतह | मुख्यधारा की फ़िनिश नंबर 1 हॉट-रोल्ड अचार वाली सतह है, जिसमें एक खुरदरी, मैट सिल्वर-सफ़ेद फ़िनिश और दृश्यमान अचार बनाने के निशान हैं; एक बिना अचार वाली काली सतह भी उपलब्ध है। | मुख्यधारा की फिनिश 2बी कोल्ड-रोल्ड है, जिसमें हल्की परावर्तन के साथ चिकनी, मैट सिल्वर-सफेद सतह है। बीए, मिरर, ब्रश्ड, प्लेटेड और एम्बॉस्ड सहित दर्जनों फ़िनिश उपलब्ध हैं। |
| सामान्य आकार सीमा | मोटाई: 3.0 मिमी ~ 100 मिमी (मुख्य रूप से मध्यम-मोटी प्लेटें, पतली हॉट-रोल्ड कॉइल्स 1.5 मिमी जितनी पतली हो सकती हैं) | मोटाई: 0.3 मिमी ~ 6.0 मिमी (मुख्य रूप से पतली चादरें, 8 मिमी तक अतिरिक्त मोटी कोल्ड रोल्ड) |
| चौड़ाई: मुख्य रूप से 1250 मिमी, 1500 मिमी, 1800 मिमी, 2000 मिमी | चौड़ाई: मुख्य रूप से 1000 मिमी, 1219 मिमी और 1500 मिमी | |
| आयामी सहिष्णुता सटीकता | मोटाई सहनशीलता अपेक्षाकृत बड़ी है, आम तौर पर ±0.1~±0.3 मिमी, और प्लेट की सतह की समतलता औसत है। | सटीक मोटाई सहनशीलता, आमतौर पर ±0.02~±0.05 मिमी। उच्च सतह समतलता, उच्च परिशुद्धता प्रसंस्करण आवश्यकताओं को पूरा करना। |
| यांत्रिक विशेषताएं | उत्कृष्ट प्लास्टिसिटी और क्रूरता, अच्छी वेल्डेबिलिटी, थोड़ी कम ताकत, गर्म काम करने और संरचनात्मक निर्माण के लिए उपयुक्त। | उच्च शक्ति और कठोरता, अच्छी आयामी स्थिरता और उत्कृष्ट सतह की गुणवत्ता, ठंड से झुकने, मुद्रांकन और सतह की सजावट के लिए उपयुक्त। |
| मुख्य लागू परिदृश्य | औद्योगिक संरचनात्मक लोड-बेयरिंग, भंडारण टैंक और दबाव वाहिकाओं, भारी उपकरण, इस्पात संरचनाएं, हॉट-रोल्ड एंटी-स्लिप पैटर्न वाली प्लेटें, पाइप फ्लैंज, हॉट-वर्किंग पार्ट्स। | अनुप्रयोग: वास्तुशिल्प सजावटी पैनल, बरतन और उपकरण, सटीक हार्डवेयर, दर्पण/ब्रश/प्लेटेड सब्सट्रेट, सजावटी उभरा चादरें, इलेक्ट्रॉनिक घटक। |
| खरीद लागत स्थिति निर्धारण | कम रोलिंग प्रक्रियाएं, कम लागत, टन के हिसाब से कीमत, थोक औद्योगिक सामग्रियों के लिए उपयुक्त। | मल्टी-पास कोल्ड रोलिंग + फिनिशिंग प्रक्रियाएं महंगी हैं, समान सामग्री और मोटाई के लिए हॉट-रोल्ड की तुलना में 10% से 30% अधिक लागत आती है; मोटाई कम होने से कीमत का अंतर बढ़ जाता है। |
मुख्य चयन अनुपूरक नोट्स
1. भूतल उपचार सब्सट्रेट सीमा: सभी अत्यधिक सजावटी सतहें (8K मिरर फिनिश, ब्रश, सैंडब्लास्टेड, पीवीडी कोटिंग, नक़्क़ाशी, सजावटी एम्बॉसिंग) सब्सट्रेट के रूप में कोल्ड-रोल्ड 2बी शीट का उपयोग करती हैं; हॉट-रोल्ड शीट में एक खुरदरी सतह और कई दोष होते हैं, जिससे उच्च गुणवत्ता वाले सजावटी प्रभावों को सीधे संसाधित करना असंभव हो जाता है, और यह केवल औद्योगिक संरचनात्मक अनुप्रयोगों के लिए उपयुक्त है।
2. मोटाई एकमात्र विशिष्ट मानक नहीं है: उद्योग में 1.5-3.0 मिमी पतली हॉट-रोल्ड कॉइल और 3.0-6.0 मिमी मोटी कोल्ड-रोल्ड शीट हैं। मुख्य अंतर सतह की स्थिति और रोलिंग प्रक्रिया में है, न कि केवल मोटाई में।
3. सामग्री संगतता अंतर: मुख्यधारा ग्रेड जैसे 201, 304, और 316L सभी में हॉट-रोल्ड और कोल्ड-रोल्ड संस्करण हैं; हॉट-रोल्ड संरचनात्मक प्रदर्शन पर जोर देता है, जबकि कोल्ड-रोल्ड सतह की फिनिश और परिशुद्धता पर जोर देता है। सामान्य ग़लतफ़हमियाँ और उत्तर
ग़लतफ़हमी 1: हॉट-रोल्ड स्टील शीट को मिरर फ़िनिश में पॉलिश किया जा सकता है।
नहीं, हॉट-रोल्ड शीट में कई सतह दोष होते हैं जैसे गड्ढे, पिनहोल और रोल के निशान। जबरन पॉलिश करना न केवल बेहद महंगा है, बल्कि अंतिम सपाटता और परावर्तन कोल्ड-रोल्ड शीट की तुलना में बहुत हीन है, जिसके परिणामस्वरूप खराब सजावटी प्रभाव पड़ता है। यह प्रथा उद्योग में आम नहीं है।
ग़लतफ़हमी 2: कोल्ड-रोल्ड स्टील शीट को मोड़ना या मोहर लगाना बहुत कठिन होता है।
एनीलिंग के बाद पारंपरिक कोल्ड-रोल्ड स्टील शीट में उत्कृष्ट कोल्ड-वर्किंग गुण होते हैं और ये सामान्य झुकने और उथले स्टैम्पिंग के लिए बिल्कुल उपयुक्त होते हैं। केवल हार्ड-स्टेट कोल्ड-रोल्ड सामग्रियों में उच्च कठोरता होती है और इसका उपयोग ज्यादातर संरचनात्मक अनुप्रयोगों में किया जाता है जहां विरूपण की आवश्यकता नहीं होती है।
संबंधित श्रेणी
जांच भेजें
संपर्क सूचना
-
पता
हन्यू जिंगु, हाई-टेक ज़ोन, जिनान सिटी, शेडोंग प्रांत, चीन
-
टेलीफोन
-
कार्बन स्टील, स्टेनलेस स्टील, गैल्वेनाइज्ड स्टील या मूल्य सूची के बारे में पूछताछ के लिए, कृपया अपना ईमेल हमें छोड़ दें और हम 24 घंटों के भीतर संपर्क करेंगे।


समाचार अनुशंसाएँ